


Az SMC présformázó prés kiválasztása nem csupán a rendelkezésre álló költségvetésen belüli legnagyobb gép kiválasztása.
A 500 tonnás, 1000 tonnás és 2000 tonnás SMC présgép mindegyik hasonló préselési elvet alkalmazhat, de támogatják a nagyon eltérő formaméreteket, a tervezett formázási területeket, a gyártási követelményeket és az alkatrészek geometriáját.
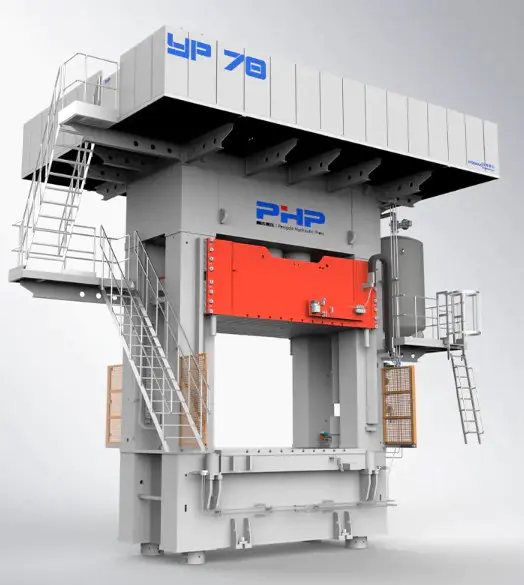
A kulcskérdés nem az, hogy „Melyik sajtó a nagyobb?” de "Mekkora használható formázási erőt igényel a tényleges alkatrész és a forma?"
1. Mit jelent az 500 tonna, 1000 tonna vagy 2000 tonna?
A prés tonnatartalma arra a maximális erőre vonatkozik, amelyet a hidraulikus prés a préselés során kifejthet.
500T
kb. 4903 kN
Általában viszonylag kis és közepes SMC formákhoz és alacsonyabb kivetített formákhoz használható.
1000T
kb. 9807 kN
Szélesebb gyártási borítékot biztosít közepes és nagyobb SMC alkatrészekhez és formákhoz.
2000T
kb. 19 613 kN
Akkor használják, ha a nagy kivetített területek, a nehéz szerszámok vagy a nagy formázóerő-igény nagyobb felszerelést indokol.
Szükséges préserő = kivetített formázási terület × szükséges formázási nyomás
Az erőt a névleges présmennyiség kiválasztása előtt ki kell számítani.
Tegyük fel például, hogy egy SMC-komponens vetített területe: 0,60 m² és hitelesített formázási nyomást igényel 10 MPa .
0,60 m² × 10 MPa = 6 MN
6000 kN ÷ 9,80665 ≈ 612 metrikus tonna erő
Ebben a példában egy névleges 500 tonnás prés nem biztosít elegendő elméleti erőt, míg egy 1000 tonnás gép lényegesen nagyobb kapacitást biztosít.
Fontos: Ne válassza ki a prést pontosan az elméleti minimumon. A tényleges mérnöki kiválasztásnál figyelembe kell venni a folyamat ráhagyását, a formageometriát, az egyenetlen terhelést, a nyomásveszteségeket és a jövőbeli termékeket is.
2. 500 tonna vs 1000 tonna vs 2000 tonna: gyors összehasonlítás
| Nyomja meg a Méret gombot | kb. Maximális erő | Általános pozicionálás | Tipikus kiválasztás oka |
| 500 tonna | 4903 kN | Kis és közepes SMC alkatrészek | Alacsonyabb vetített terület, kisebb formák és kisebb tőkeigény |
| 1000 tonna | 9807 kN | Közepestől nagyobb komponensekig | Nagyobb gyártási rugalmasság és nagyobb erőigény |
| 2000 tonna | 19 613 kN | Nagy felületű és nagy erejű alkatrészek | Nagy formák, nagyobb vetített területek és nagy igénybevételű fröccsöntési alkalmazások |
Ezek a kategóriák csak általános iránymutatások. Egy kompakt, de összetett, nagy nyomáson megmunkált alkatrész nagyobb nyomóerőt igényelhet, mint egy fizikailag nagyobb, kisebb nyomáson öntött lapos panel.
Az alkatrészméretek önmagukban soha nem határozhatják meg a prés tonnáját. A tervezett terület és a szükséges fröccsöntési nyomás sokkal hasznosabb mérnöki input.
3. Mekkora kivetített területet tudnak az egyes prések kezelni?
A különböző préskapacitások összehasonlításának egyik hasznos módja az elméleti vetített formázási terület kiszámítása azonos présnyomás mellett.
Példa 10 MPa formázási nyomáson
| Nyomja meg a Kapacitás gombot | Elméleti vetített terület |
| 500 tonna | Körülbelül 0,49 m² |
| 1000 tonna | Körülbelül 0,98 m² |
| 2000 tonna | Körülbelül 1,96 m² |
Példa 14 MPa formázási nyomáson
| Nyomja meg a Kapacitás gombot | Elméleti vetített terület |
| 500 tonna | Körülbelül 0,35 m² |
| 1000 tonna | Körülbelül 0,70 m² |
| 2000 tonna | Körülbelül 1,40 m² |
Ezek az ábrák elméleti számítási példák, nem pedig ajánlott gépi határértékek. A valódi formák bordákat, betéteket, több üreget, aszimmetrikus áramlási utakat és egyenetlen terhelést tartalmazhatnak.
4. Mikor jó választás egy 500 tonnás SMC prés?
Az 500 tonnás hidraulikus prés akkor lehet gazdaságos megoldás, ha a szükséges formázási erő, formaméret és vetített terület kényelmesen a munkatartományon belül marad.
Lehetséges alkalmazások
- kisebb elektromos házak;
- kompozit berendezés burkolatok;
- kis hozzáférési panelek;
- kompakt autóipari kompozit alkatrészek;
- ipari házak;
- kisebb BMC és SMC fröccsöntött alkatrészek.
Az 500 tonnás prés előnyei
- Alacsonyabb kezdeti felszerelési beruházás.
- Kisebb gépterület.
- Alacsonyabb támogató infrastruktúra követelmények.
- Jól illeszkedik a viszonylag kis formákkal rendelkező gyártókhoz.
A fő korlát a jövőbeli rugalmasság. Ha a későbbiekben valószínűleg nagyobb formák vagy nagyobb nyomású termékek kerülnek bevezetésre, a rendelkezésre álló kapacitás korlátozóvá válhat.
5. Mikor érdemes áttérni egy 1000 tonnás SMC présgépre?
Egy 1000 tonnás SMC présgép hasznos egyensúlyt biztosíthat a berendezés-befektetés és a gyártási rugalmasság között.
Összehasonlítva egy 500 tonnás géppel, körülbelül kétszerese a névleges nyomóerőnek, ezért nagyobb elméleti vetített területet támogat ugyanazon technológiai nyomás mellett.
Lehetséges alkalmazások
- közepes és nagyobb kompozit borítók;
- elektromos és ipari burkolatok;
- autóipari panelek és kompozit szerkezetek;
- nagyobb SMC házak;
- Építőipari kompozit alkatrészek;
- a gyártók többféle formaméretet futtatnak.
Példa számítás
Tekintsünk egy részt, amelynek vetített területe: 0,9 m² és a szükséges folyamatnyomás 12 MPa .
0,9 m² × 12 MPa = 10.8 MN ≈ 1,101 metric tons-force
Ebben az esetben nem elég a terméket „közepes méretű SMC alkatrésznek” nevezni. Egy névleges 1000 tonnás gép már az elméleti erőigény alatt lenne.
6. Mikor van értelme egy 2000 tonnás SMC-nek?
A 2000 tonnás prés akkor válik relevánssá, ha a nagy kivetített formázási területek, a nagy szerszámok vagy a nagy erőigény meghaladja a kisebb prések gyakorlati tartományát.
Lehetséges alkalmazások
- nagyméretű autóipari külső kompozit alkatrészek;
- akkumulátor- és berendezésfedelek;
- teherautó és szállító panelek;
- nagyméretű építőipari kompozit termékek;
- nagy felületű SMC panelek;
- többüregű formák jelentős teljes vetített területtel.
A fő előny nem egyszerűen a „nagyobb nyomás”. A 2000 tonnás prés nagyobb overált biztosít folyamat boríték .
- nagyobb használható vetített formázási terület;
- nagyobb és nehezebb formák;
- nagyobb lemezkonfigurációk;
- nagyobb nappali és löket lehetőségek;
- nagyobb erőkifejtési képesség;
- nagyobb lehetőség a jövőbeni termékbővítésre.
A nagyobb tonnatartalom nagyobb eszközbefektetést, alapterületigényt, alapozási tervezést és támogató infrastruktúrát is jelent. A 2000 tonnás gép nem automatikusan a leggazdaságosabb választás kisebb alkatrészekhez.
7. Az űrtartalom csak egy része az SMC Press Selectionnak
Gyakori vásárlási hiba, hogy csak a következőket kérdezi: "Mennyibe kerül egy 1000 tonnás SMC prés?"
Két azonos névleges erővel működő présgép a tényleges gyártási alkalmasságban nagyon eltérő lehet.
Tányér és asztal mérete
A formának fizikailag illeszkednie kell a préseléshez, és elegendő helyet kell hagynia a rögzítéshez, a bilincsekhez, a fűtési csatlakozásokhoz, az ejektorrendszerekhez és a karbantartáshoz való hozzáféréshez.
Nappal
A rendelkezésre álló nappali fénynek figyelembe kell vennie a forma magasságát, az alkatrész eltávolítását, a rakodási követelményeket és a robot- vagy automatizálási távolságot.
Stroke
A löketigény függ a forma felépítésétől, az alkatrészmélységtől, a betöltési módtól, az ejektor kialakításától és az alkatrész-eltávolítási módszertől.
Forma súlya
A nagy SMC formák nagyon nehezek lehetnek. A mozgó nyomólapot, a présszerkezetet és a formaváltó rendszert a tényleges szerszámsúly alapján kell értékelni.
Zárási és formázási sebesség
Az SMC-sajtolás általában gyors megközelítést igényel, majd szabályozott lassú tömörítést, hogy az anyag átfolyjon a formán a kikeményedés előtt.
A nyomás és a helyzetszabályozás ugyanolyan fontos, mint az űrtartalom
Előfordulhat, hogy egy prés elegendő névleges űrtartalmú, de még mindig instabil alkatrészeket produkál, ha mozgása és nyomásszabályozása nem megismételhető.
A fontos ellenőrzési pontok a következők:
- gyors megközelítési sebesség;
- lassú formázási sebesség;
- sebességváltó pozíció;
- nyomásnövekedési sebesség;
- csúcsnyomás;
- tartás-nyomás stabilitás;
- ram pozíció ismételhetőség;
- szabályozott dekompresszió;
- nyitó szekvencia;
- ciklus-adatok rögzítése.
SMC gyártás esetén a teljes ciklust a következőképpen kell tekinteni:
Pozíció → Sebesség → Nyomásnövelés → Tartási nyomás → Kikeményedés → Dekompresszió → Nyitás
8. Indoklás nélkül ne méretezze túl a sajtót
A nagyobb tonnatartalom nem automatikusan jobb.
Túlméretes sajtó
Növelheti a beszerzési költséget, az alapterületet, a beépített teljesítményt, az alapozási követelményeket és a karbantartási költségeket.
Alulméretezett sajtó
Hiányozhat a nyomáskülönbség, korlátozza a jövőbeni formákat, és a gépet a maximális kapacitás közelében történő folyamatos működésre kényszerítheti.
Megfelelő méretű prés
Elegendő folyamattartalékot biztosít, miközben elkerüli a felesleges tőke- és infrastrukturális költségeket.
9. Gyakorlati SMC Press Selection Checklist
| Paraméter | Miért számít |
| Kész alkatrész méretei | Az alkatrész általános méretét határozza meg |
| Tervezett formázási terület | Alapvető bemenet az erőszámításhoz |
| Szükséges formázási nyomás | Meghatározza a szükséges nyomóerőt |
| SMC készítmény | Befolyásolja az anyagáramlást és a folyamatnyomást |
| Forma hossza és szélessége | Meghatározza a szükséges lemezméreteket |
| Forma magassága | Befolyásolja a szükséges nappali fényt |
| Forma súlya | Befolyásolja a szerkezetet és a penészkezelést |
| Alkatrész mélysége | Befolyásolja a stroke szükségességét |
| Díjlefedettség | Befolyásolja az áramlási távolságot |
| Cél ciklusidő | Befolyásolja a sebesség és a termelékenység követelményeit |
| Éves mennyiség | Befolyásolja az automatizálási követelményeket |
| Jövő termékei | Meghatározza a hasznos tartalék kapacitást |
10. Melyik SMC sajtót válassza?
Válassza az 500 tonnás időpontot
A szükséges erő, a tervezett terület és a forma méretei viszonylag korlátozottak, és a jövőbeni tágulási igények szerények.
Válassza az 1000 tonnát mikor
Szélesebb gyártási tartományra, nagyobb formákra vagy lényegesen nagyobb nyomóerőre van szüksége, miközben a közepes kapacitású berendezés kategóriában marad.
Válassza a 2000 tonnás időpontot
Nagy vetített területek, nehéz formák, nagy panelek vagy nagyobb formázóerő-igény indokolja a nagy kapacitású berendezéseket.
Ezek nem fix határok. A tényleges alkatrészt és a szerszámokat mindig a présméret véglegesítése előtt kell kiszámítani.
Javasolt SMC sajtókiválasztási folyamat
1
Határozza meg a kivetített formázási területet Számítsa ki a rész vagy a teljes üreg területének effektív vetített területét. 2
Erősítse meg a szükséges formázási nyomást Tetszőleges nyomásérték helyett érvényesített anyagot és folyamatinformációt használjon. 3
Számítsa ki az elméleti erőt Szorozza meg a kivetített területet a szükséges formázási nyomással. 4
Mérnöki árrés hozzáadása Vegye figyelembe a formageometriát, az egyenetlen terhelést, a folyamatok változásait és a jövőbeni gyártási követelményeket. 5
Ellenőrizze a lemez méretét Győződjön meg arról, hogy a teljes forma megfelelően telepíthető és szervizelhető. 6
Ellenőrizze a löketet, a nappali fényt és a formasúlyt Ellenőrizze a fizikai szerszámokra és az alkatrészek eltávolítására vonatkozó követelményeket. 7
Ellenőrizze a folyamatvezérlést Erősítse meg a zárási sebességet, a nyomásszabályozást, a pozíciószabályozást, az ismételhetőséget és a cél ciklusidőt. SMC hidraulikus présmegoldások a Wuxi PengdaHZ-től
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. hidraulikus présrendszereket fejleszt SMC, BMC és kompozit présformázó alkalmazásokhoz.
Ahelyett, hogy a berendezést csak névleges besorolás alapján választanánk ki, például 500T, 1000T vagy 2000T, a préskonfigurációt a tényleges fröccsöntött alkatrész, forma és gyártási folyamat alapján kell értékelni.
A berendezés kezdeti értékeléséhez hasznos információk tartalmazzák az alkatrész méreteit, a kivetített területet, az SMC-anyagot, a szükséges fröccsöntőnyomást, a forma méretet és tömegét, a szükséges löketet és a nappali fényt, a megcélzott ciklusidőt, a gyártási kapacitást és az automatizálási követelményeket.
Ezek a paraméterek segítenek meghatározni a megfelelőt présűrtartalom, nyomólap méret, löket, hidraulikus konfiguráció, folyamatvezérlő rendszer és automatizálási megoldás .
Látogassa meg wuxipd.com további információkért a testreszabott SMC présformázó présekről.
Gyakran Ismételt Kérdések
Egy 2000 tonnás SMC prés mindig jobb, mint egy 1000 tonnás?
Nem. A 2000 tonnás prés nagyobb maximális erőt biztosít, de a megfelelő gép a tervezett fröccsöntési területtől, a folyamatnyomástól, a formamérettől, a lökettől, a napfénytől, a gyártási mennyiségtől és a jövőbeni termékkövetelményektől függ.
Hogyan számíthatom ki az SMC fröccsöntéshez szükséges mennyiséget?
Kezdje az alapvető összefüggéssel: a szükséges erő egyenlő a kivetített formázási területtel, szorozva a szükséges formázási nyomással. Az eredményt ezután megfelelő mérnöki tartalékkal kell értékelni.
Használhatok 500 tonnás prést autóipari SMC alkatrészekhez?
Igen, potenciálisan. Az „autóalkatrész” kifejezés nem határozza meg a prés tonnatartalmát. Ki kell számítani a tényleges vetített területet, a szükséges nyomást, a formaméretet és a folyamatkövetelményeket.
Mekkora területet tud préselni egy 1000 tonnás SMC?
Nincs egyetlen rögzített érték, mert a formázási nyomás változó. Egy szemléltető 10 MPa nyomáson az 1000 metrikus tonna erő elméletileg körülbelül 0,98 m² vetített területnek felel meg a tervezési határ előtt.
Mi történik, ha az SMC sajtó túl kicsi?
Előfordulhat, hogy az eljárás nem elegendő erőt vagy működési tartalékot tartalmaz, és korlátozhatja a nagyobb jövőbeni formákat. Egyes eljárásokban ez rossz töltéshez vagy elégtelen tömörítéshez vezethet.
Az űrtartalom mellett mit érdemes összehasonlítani az SMC prések között?
Hasonlítsa össze a nyomólap méretét, a nappali fényt, a löketet, a szerszámkapacitást, a zárási sebességet, a fröccsöntési sebességet, a nyomáspontosságot, a pozíció ismételhetőségét, a nyomólap párhuzamosságát, az automatizálási interfészek és a folyamatadatok rögzítési képességét.
Kell-e plusz tonnát vásárolnom a jövőbeli termeléshez?
Az ésszerű tartalék hasznos lehet, ha a jövőbeni termékek ismertek, de a túlzott túlméretezés növeli a felszerelési és infrastrukturális költségeket. Először a jövőbeni szerszámméreteket és a várható folyamatnyomásokat kell értékelni.


