


Az SMC alkatrész gyártása nem ér véget, amikor a présforma kinyílik. A legtöbb fröccsöntött alkatrész még mindig élvágást, furatmegmunkálást, vaku eltávolítást, kivágásokat vagy méretezést igényel az összeszerelés előtt.
A vágási módszer közvetlenül befolyásolhatja a méretpontosságot, az élminőséget, a ciklusidőt, a szerszámfogyasztást, a porképződést és végső soron a kész alkatrészenkénti költséget.
Az autóipari panelek, elektromos burkolatok, akkumulátor-alkatrészek, készülékalkatrészek és más préseléssel öntött termékek esetében a gyártók általában a CNC-marás, a csiszoló vízsugaras vágás, a szerszámvágás, a fűrészelés vagy köszörülés, a kézi vágás és bizonyos alkalmazásokban a lézervágás közül választhatnak.
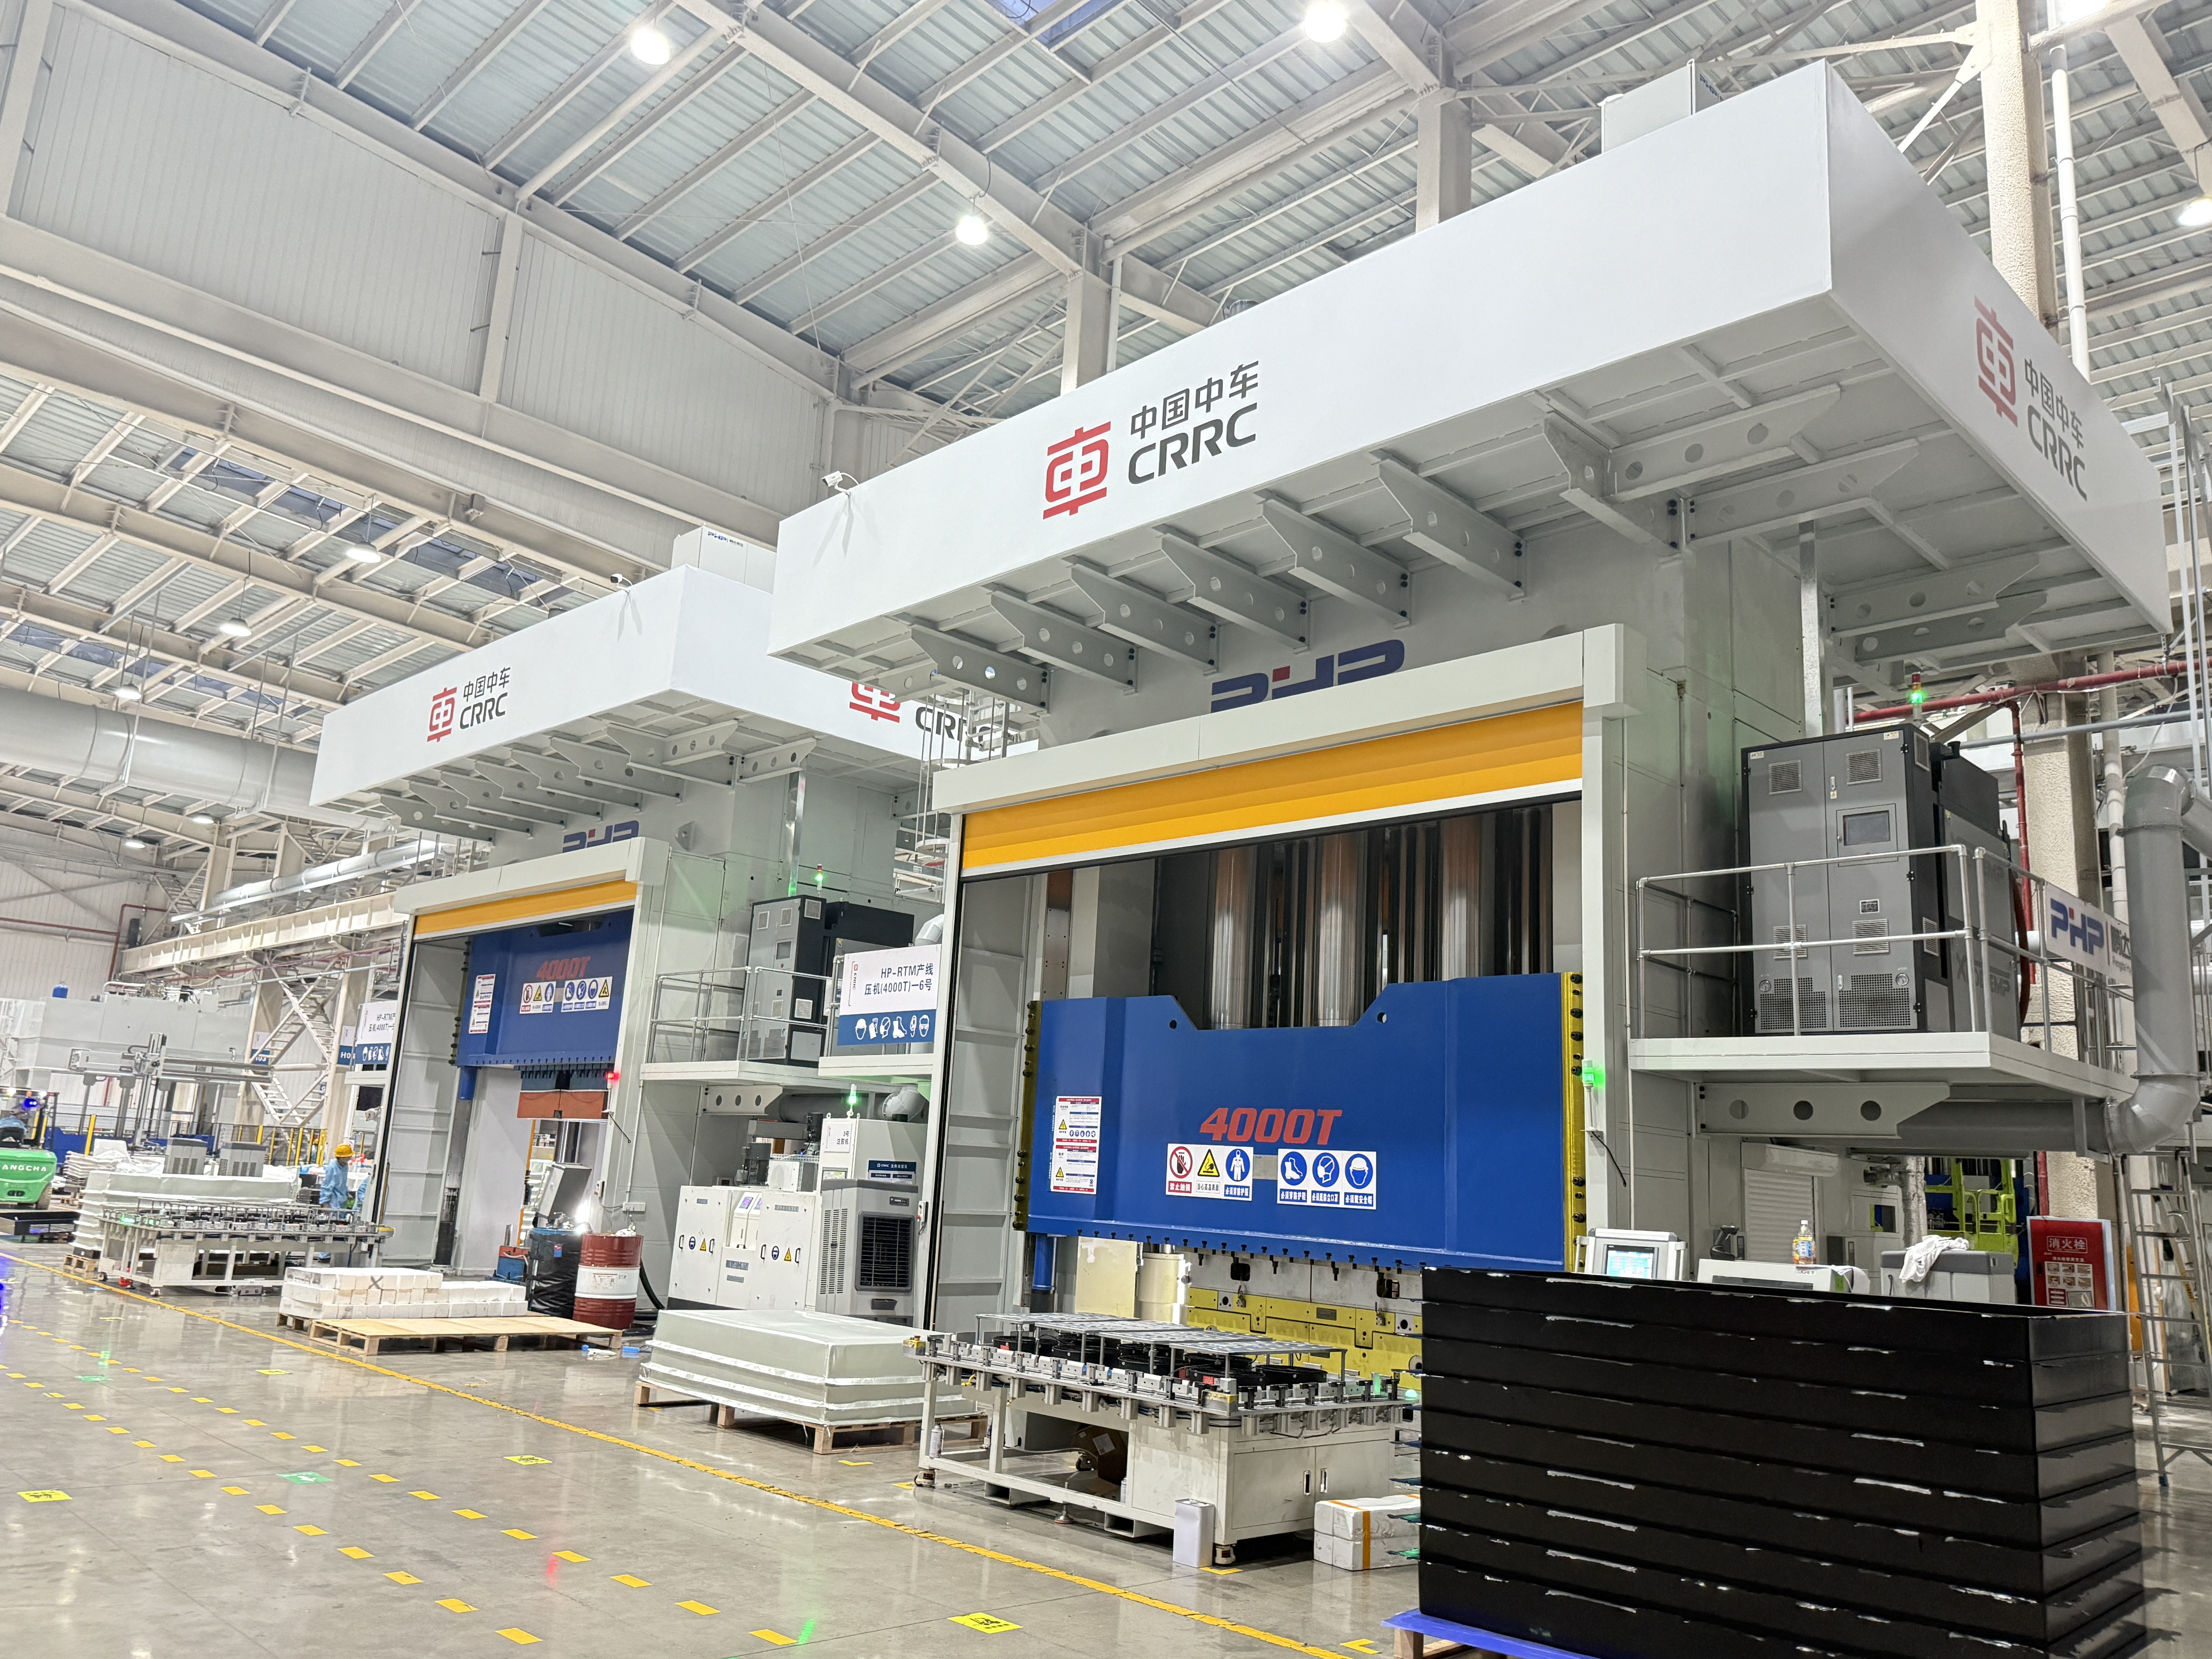
Nincs egyetlen legjobb módszer minden SMC-komponenshez. A helyes választás az alkatrész geometriájától, az SMC összetételétől, a falvastagságtól, a gyártási mennyiségtől, a tűréskövetelményektől, a későbbi befejezéstől és a szükséges automatizálási szinttől függ.
Hogyan válasszunk SMC alkatrészvágási módszert
A gyakorlati vágási döntésnek öt kérdéssel kell kezdődnie:
- Mennyi az éves termelési mennyiség?
- Mennyire bonyolult a trim kontúr?
- Milyen mérettűrés szükséges?
- Milyen vastag és koptató az SMC anyaga?
- A vágási folyamat kézi, CNC-alapú vagy automatizált gyártócellába integrálva lesz?
A prototípusok és a kis gyártási sorozatok esetében a rugalmas folyamatok, például a CNC-marás és a vízsugaras vágás általában elkerülik a speciális vágószerszámok költségeit. A stabil, nagy volumenű autóipari gyártás érdekében a szerszámvágás sokkal nagyobb kezdeti szerszámberuházást indokolhat a rövid ciklusidő miatt.
A CNC útválasztás a középutat foglalja el. Programozható, alkalmas furatokhoz és összetett profilokhoz, beépíthető robotizált vagy automata gyártócellákba.
| Vágási módszer | Tipikus alkalmazás | Gyártási mennyiség | Rugalmasság | Pontossági potenciál | Kezdeti szerszámköltség |
|---|---|---|---|---|---|
| CNC útválasztás | Komplex kontúrok, lyukak, rések | Alacsonytól magasig | Magas | Magas | Közepes |
| Csiszoló vízsugár | Vastag vagy nehéz kompozit profilok | Alacsonytól közepesig | Nagyon magas | Magas | Közepes |
| Vágás / présvágás | Ismétlődő gyártási alkatrészek | Magas | Alacsony | Magas after tooling validation | Magas |
| Fűrész / csiszoló vágás | Egyenes vagy egyszerű élek | Alacsonytól közepesig | Közepes | Közepes | Alacsony |
| Kézi vágás | Prototípus, javítás, másodlagos kikészítés | Alacsony | Nagyon magas | Operátorfüggő | Alacsony |
| Lézeres vágás | Válogatott vékony vagy speciális kompozit alkalmazások | Alkalmazásfüggő | Magas | Potenciálisan magas | Magas |
1. példa: Nagy mennyiségben gyártott gépjármű-külső alkatrészek
Vegyünk egy SMC autóipari panelt, amelyet évente 60 000 darabban gyártanak, stabil kialakítással és megismételhető díszítővonallal.
Egy speciális stancolási művelet vagy nagymértékben automatizált CNC vágócella jobb gazdaságosságot biztosíthat, mint egy általános célú gép minden élének ismételt megmunkálása.
A nagyobb szerszámberuházás több tízezer alkatrész között oszlik meg.
2. példa: Kis mennyiségű energiát használó berendezések burkolata
Most fontolja meg az SMC-házat, amelyet évente mindössze 2000 darabban gyártanak, számos termékmérettel és rendszeres műszaki változtatásokkal.
A CNC útválasztót vagy vízsugaras rendszert általában könnyebb átprogramozni, mint egy dedikált vágószerszámot.
Egy hibrid folyamatnak is lehet értelme. A vízsugaras vágás gyorsan eltávolíthatja a nagy részeket, ezt követi a rögzítőfuratok, a kritikus interfészek és a nagy tolerancia jellemzőinek CNC elvezetése.
CNC-marás, vízsugaras, szerszámvágás és egyéb módszerek
Az SMC erősítést, gyantát és gyakran ásványi töltőanyagokat tartalmaz. Ezek az összetevők nagyon eltérnek az alumínium vagy a töltetlen hőre lágyuló műanyagok megmunkálásától.
Az üvegszálak, szénszálak és töltőanyagok felgyorsíthatják a szerszámkopást. Az SMC-vel kapcsolatos publikált megmunkálási tanulmányok kimutatták, hogy a forgácsolóerők a szerszámkopással nőnek, ami azt jelenti, hogy a szerszám állapotát folyamatváltozóként kell kezelni, nem pedig egyszerűen a látható szerszámhibára várni.
CNC útválasztás
A CNC routing az egyik legsokoldalúbb megoldás az SMC vágásokhoz.
Feldolgozhatja:
- külső kontúrok;
- lyukak és nyílások;
- rések;
- szerelési jellemzők;
- élek kikészítése;
- több alkatrész változatok különböző CNC programokkal.
A kezdeti folyamatfejlesztéshez a gyártók az orsó fordulatszámát körülbelül 12 000–24 000 fordulat/perc tartományban értékelhetik megfelelő kis átmérőjű kompozit vágószerszámokkal. Az előtolási sebesség 1-6 m/perc körül kezdődik, majd vágási kísérletekkel optimalizálható.
Ezek az adatok a folyamatfejlesztés kiindulópontjai, nem pedig univerzális beállítások.
A végső paraméterek a szálterheléstől, a töltőanyagtartalomtól, a vastagságtól, a maró geometriájától, a szerszám átmérőjétől, az orsó merevségétől, a rögzítés merevségétől, a kívánt élkiképzéstől és az extrakciós teljesítménytől függenek.
A keményfém szerszámok számos alkalmazáshoz használhatók, míg a gyémánt bevonatú vagy PCD szerszámok értékelhetők ott, ahol a kopáskopás jelentős gyártási költséggé válik.
A hasznos eszközcsere stratégia nem egyszerűen:
X alkatrész után cserélje ki a vágót.
Ehelyett figyelje:
- felhalmozott vágási hossz;
- orsóterhelés;
- vágóerő, ha rendelkezésre áll;
- élek egyenetlensége;
- sorja vagy szálkitörés;
- méretsodródás.
A szerszámot akkor kell cserélni, amikor mérhető minőségromlás kezdődik, nem pedig tetszőleges univerzális alkatrészszám alapján.
Csiszoló vízsugaras vágás
A csiszoló vízsugaras megmunkálás anélkül távolítja el az anyagot, hogy ugyanazt a hőhatású zónát hozná létre, amely a termikus forgácsoláshoz kapcsolódik.
Ezért vonzó a kompozit alkatrészek számára, ahol fontos a hőkárosodás minimalizálása.
A tipikus folyamatfejlesztési változók a következők:
- víznyomás;
- abrazív áramlási sebesség;
- koptató szemcseméret;
- fúvóka átmérője;
- leállási távolság;
- haladási sebesség;
- piercing stratégia.
Az ipari rendszerek nagyjából 250–400 MPa nyomástartományban működhetnek, és a folyamatkísérletek kiindulópontjaként gyakran olyan gránát csiszolóanyagot használnak, mint a körülbelül 80 mesh.
A mozgási sebesség pusztán a ciklusidő lerövidítése érdekében történő növelése azonban növelheti a bevágás kúposságát vagy csökkentheti az alsó él minőségét.
A vágott szálú SMC abrazív vízsugaras levágásával végzett kutatások kimutatták, hogy a megfelelő működési feltételek viszonylag egyenletes felületeket hozhatnak létre korlátozott szálkihúzással.
Dögölje meg vagy nyomja meg a Kivágást
A kivágás különösen vonzó, ha:
- magas a termelési mennyiség;
- az alkatrész geometriája stabil;
- a vágási vonalak részről részre ismétlődnek;
- a rövid ütemidő fontos.
A vágószerszámot a tényleges fröccsöntött alkatrész köré kell tervezni, nem pedig önmagában a névleges CAD geometria alapján.
Az öntőforma zsugorodása, a rugózás, az alkatrész meghajlása, a vastagság változása és a pozicionálás megismételhetősége mind befolyásolja a végső vágás pontosságát.
A szükséges nyomóerőt a teljes vágási kerületből, az anyagvastagságból, az effektív nyírási ellenállásból, az egyidejű vágási jellemzők számából és a megfelelő műszaki biztonsági tényezőből kell kiszámítani.
Emiatt félrevezető lenne azt állítani, hogy minden SMC alkatrésznek meghatározott fix vágási mennyiségre van szüksége.
A szerszámvágás fő hátránya a szerszámberuházás. Ha az alkatrész konstrukciója gyakran változik, a díszléc módosítása vagy cseréje a gazdasági előny nagy részét kiküszöbölheti.
Lézeres vágás
A lézeres vágás gyors érintésmentes mozgást és rugalmas CNC programozást kínál, de ez nem tekinthető automatikusan az SMC preferált megoldásának.
A hőre keményedő gyantamátrixok és az erősítőszálak eltérően reagálnak a koncentrált hőenergiára. Az anyagösszetételtől és a lézerviszonyoktól függően a lehetséges problémák a következők:
- mátrix degradáció;
- elszíneződés;
- karbonizált élek;
- füstképződés;
- hő által érintett zónák;
- a kötőfelületek változásai.
Emiatt a lézerparamétereket, például a teljesítményt, a fókuszpozíciót, a segédgázt, a pásztázási sebességet és az áthaladások számát kuponteszttel kell kifejleszteni a tényleges SMC összetétellel.
Számos hagyományos üvegszálas SMC alkatrész esetében könnyebben minősíthető az útválasztás, a vízsugár vagy a mechanikus vágás.
Példa: 200 × 300 × 3,5 mm-es SMC alkatrész vágása
Vegyünk egy egyszerűsített házelemet, amely a következő követelményekkel rendelkezik:
- Alkatrész mérete: 200 × 300 mm
- Vastagság: 3,5 mm
- Hozzávetőleges vágási út: 1000 mm
- Szükséges tűrés: ±0,30 mm
- Éves mennyiség: 40 000 alkatrész
- Több fúrt rögzítő furat
CNC-marás esetén a megmunkálási idő a következőképpen becsülhető:
Vágási idő = szerszámpálya hossza ÷ effektív előtolás
Ha 3 m/perc effektív programozott előtolás érvényes:
1,0 m ÷ 3 m/perc ≈ 20 másodperc
Ez nem jelenti azt, hogy a teljes alkatrészciklus 20 másodperc.
A termelési számításnak tartalmaznia kell még:
- robot vagy kezelő rakodás;
- alkatrész helye;
- szerszám megközelítés és visszahúzás;
- furat megmunkálása;
- kirakodás;
- por eltávolítása;
- szerszámcserék;
- ellenőrzési juttatás.
Ha a betöltés, pozicionálás, fúrás, útválasztás és kirakodás 50 másodperces teljes ciklust eredményez, akkor ezt a számot – nem az elméleti vágási időt – kell használni a kapacitástervezéshez.
Évente 40 000 stabil alkatrész esetében a gyártónak össze kell hasonlítania az éves megmunkálási költséget az amortizált költséggel és a dedikált szerszámvágás rövidebb ütemidejével.
Ez a helyes módja a folyamatok gazdasági összehasonlításának.
Rögzítő és automatizált SMC vágócellák
A precíz vágóberendezés nem tudja kompenzálni a rossz munkatartást.
Az SMC alkatrészek ívelt felületeket, változó falvastagságot, fröccsöntött bordákat és maradék torzulást tartalmazhatnak. A túlzott szorítóerő deformálhatja az alkatrészt a megmunkálás során, és mérethibákat okozhat a kioldás után.
A gyakori rögzítési lehetőségek a következők:
Vákuumos szerelvények
A vákuumszerelvények elosztott tartóerőt és gyors terhelést biztosítanak, különösen nagy héj alakú alkatrészek esetén.
Akkor hatékonyak, ha elegendő tömítési terület áll rendelkezésre.
Mechanikus rögzítés
A mechanikus bilincsek erősebb pozitív visszatartást biztosítanak, de azokat a kritikus kozmetikai vagy mérési felületeken kívül kell elhelyezni.
A nem alátámasztott SMC falakra túlzott szorítónyomás alkalmazása átmenetileg torzíthatja az alkatrészt.
Csapok és dedikált fészkek megkeresése
A gyártási lámpatestek gyakran kombinálják a kontúrfészket helymeghatározó csapokkal és kiválasztott bilincsekkel.
A 3-2-1 nullapont-stratégia adott esetben használható egy megismételhető gépi koordináta-rendszer létrehozására, miközben elkerüli a szükségtelen túlzott kényszert.
A szerelvénynek szabad helyet kell biztosítania a vágási út alatt, hogy a vágó ne érjen hozzá a rögzítéshez.
Egy robusztus automatizált sorozat így nézhet ki:
SMC kompressziós prés → Robotbontás → Hűtés/Stabilizálás → Alkatrész pozicionálás → CNC vagy robotos vágás → Fúrás → Poreltávolítás → Ellenőrzés
Az automatizálás a következőket is magában foglalhatja:
- robot be- és kirakodás;
- automatikus szerszámcsere;
- vákuumfigyelés;
- Rögzítés-megerősítő érzékelők;
- látás alapú tájékozódás;
- orsóterhelés figyelése;
- Szerszámélettartam-számlálók;
- biztonsági reteszek.
Az automatizált vágócellát értékelő gyártók esetében a megtérülést a teljes munkaerő-csökkentésből, az ütemidő javításából, a selejtcsökkentésből, a szerszámfogyasztásból, az üzemidőből, a karbantartásból és a gyártási mennyiségből kell kiszámítani – nem csak a robot beszerzési árából.
Porkezelés, munkavállalók biztonsága és hulladékkezelés
A kikeményedett SMC mechanikai vágása finom szemcséket eredményezhet, amelyek kikeményedett gyantát, erősítőszálakat és ásványi töltőanyagokat tartalmaznak.
A pontos veszélyprofil az SMC összetételétől függ, ezért az anyagszállító biztonsági adatlapját mindig át kell tekinteni az elszívórendszer tervezése előtt.
Az első prioritás a szennyezés forrásánál történő ellenőrzése kell, hogy legyen.
CNC útválasztás esetén ez általában a következőket jelenti:
szerszámszintű elszívás vagy zárt vágócella → csatorna → porgyűjtő rendszer
Csiszolás és csiszoló felületkezelés esetén a burkolatokat a lehető legközelebb kell elhelyezni a porképződés helyéhez.
Ahol légzésvédelem szükséges, a légzőkészülék kiválasztását az azonosított szennyezőanyagon és a mért expozíción kell alapul venni, nem pedig minden művelethez automatikusan ugyanazt a maszkot hozzárendelni.
Különös figyelmet kell fordítani, ha az SMC készítmény kristályos szilícium-dioxidot tartalmaz. Az Egyesült Államokban az OSHA általános ipari belélegezhető kristályos szilícium-dioxid szabványa 25 μg/m³ akciós szintet és 50 µg/m³ megengedett expozíciós határértéket határoz meg 8 órás TWA-ként.
A sztirolt akkor is értékelni kell, ha az az adott gyantarendszer vagy eljárás szempontjából releváns. Nem szabad azt feltételezni, hogy minden teljesen kikeményedett SMC alkatrész megmunkálása ugyanolyan sztirol expozíciót eredményez.
Collected trim waste should be kept contained and separated from general production debris. A létesítményeknek meg kell határozniuk az ártalmatlanítási vagy újrahasznosítási lehetőségeket az anyagösszetétel, a helyi hulladékra vonatkozó szabályok, a szennyeződés és a rendelkezésre álló újrahasznosító vállalkozók képességei szerint.
Ellenőrzés és vágás utáni befejezés
A trimmed component should be evaluated using criteria connected to its actual function.
A tipikus ellenőrzési módszerek a következők:
- digitális féknyergek az egyszerű méretekhez;
- go/no-go műszerek az ismétlődő előállításhoz;
- profile measurement;
- optical inspection;
- 3D scanning;
- coordinate measuring machines for critical geometry.
Az ellenőrzési terv meghatározhatja:
| Feature | Példa vezérlés |
|---|---|
| Teljes levágott méret | Rajz tolerancia |
| Szerelési furat helyzete | Pozíciótűrés a nullaponttól |
| Szélkitörés | Maximális megengedett vizuális vagy mérethatár |
| Burr / loose fiber | Nem zavarja az összeszerelést |
| Élsugár | Rajz vagy vevői igény |
| Kozmetikai él | Jóváhagyott referenciaminta |
Requirements should come from the component drawing and customer specification rather than using one universal SMC edge-quality standard.
After trimming, parts may require brushing, sanding, localized deburring, dust removal, coating preparation, or edge sealing.
Ha túlzott mértékű szálkiszakadás jelenik meg, egyszerűen egy kézi csiszolási művelet hozzáadásával elrejtheti a tünetet anélkül, hogy javítaná a folyamatot.
A gyártónak meg kell vizsgálnia:
- kopott szerszámok;
- helytelen előtolás vagy orsófordulatszám;
- nem megfelelő rögzítési támogatás;
- rezgés;
- rossz belépési vagy kilépési stratégia;
- következetlen öntött geometria.
Melyik SMC vágási módszer gazdaságosabb?
The lowest machine-hour cost does not necessarily produce the lowest part cost.
Egy hasznos összehasonlításnak tartalmaznia kell:
Elfogadott alkatrészenkénti költség = gép költsége munkavégzés szerszámozás berendezés amortizáció trim-die amortizáció fogyóeszközök karbantartási selejt átdolgozás
CNC routing usually provides an attractive balance between flexibility and accuracy.
Waterjet is useful for flexible non-thermal cutting and difficult geometries.
A dedikált szerszámvágás egyre vonzóbbá válik, ha nagy az éves mennyiség, és az alkatrészek kialakítása stabil.
A kézi vágás továbbra is hasznos a prototípusokhoz és az utómunkálatokhoz, de a gyártási mennyiség növekedésével nehézkessé válik az ellenőrzés.
Laser cutting should be evaluated only after confirming that the actual SMC formulation can meet thermal-damage and edge-quality requirements.
Számos gyártósor esetében a legjobb megoldás nem egy folyamat, hanem a formázás, az automatizált kezelés, a vágás, a fúrás, a tisztítás és az ellenőrzés kombinációja.
SMC gyártósor tervezése
Ideális esetben figyelembe kell venni a vágási követelményeket, mielőtt a présformázósort véglegesítenék.
Az alkatrészgeometria, a várható vetemedés, a nullapontok helye, a villanás pozíciója, a gyártási ütemidő, a robot hozzáférhetősége és a későbbi megmunkálási követelmények mind befolyásolhatják a préselési és automatizálási tervezést.
A Wuxi PengdaHZ Intelligent Equipment Co., Ltd. az SMC présformázó berendezésekre és az ipari kompozit alkatrészek gyártási megoldásaira összpontosít.
Egy új SMC projekt értékelésekor a következő információk megadása segíti a mérnököket egy gyakorlatiasabb gyártási koncepció kidolgozásában:
- SMC alkatrész rajz vagy 3D modell;
- anyagösszetétel;
- az alkatrészek maximális méretei;
- alkatrész súlya és vastagsága;
- szükséges formázási erő;
- éves termelési mennyiség;
- cél ciklusidő;
- mérettűrés;
- vágási és fúrási követelmények;
- kívánt automatizálási szint.
A fröccsöntési és az utóformázási műveletek együttes figyelembevétele segíthet elkerülni a gyors formázási folyamatot, amely egyszerűen a termelési szűk keresztmetszetet lefelé mozgatja.
GYIK
Hogyan válasszam ki a legjobb vágási módszert egy SMC alkatrészhez?
Kezdje az éves térfogattal, geometriával, vastagsággal, tűréshatárral, anyagösszetétellel és a megengedett szerszámbefektetéssel. A CNC marás nagy rugalmasságot kínál, a vízsugár elkerüli a termikus vágást, és a dedikált szerszámvágás gyakran vonzó a nagy volumenű, stabil termékek számára.
Milyen CNC beállításokat kell használni az SMC útválasztáshoz?
Nincs univerzális beállítás. Az orsó fordulatszámát, az előtolást, a vágó átmérőjét, a horony kialakítását, a szerszám anyagát és a vágási irányt kísérletekkel kell meghatározni a tényleges SMC használatával. A szerszámkopást figyelni kell, mert az befolyásolhatja mind a forgácsolóerőt, mind az élminőséget.
Az SMC alkatrészek lézerrel vághatók?
Egyes SMC-készítmények lézerrel feldolgozhatók, de ki kell értékelni a hőbomlást, az elszíneződést, a gőzöket és a hő által érintett éleket. A mechanikus marás vagy vízsugaras vágás gyakran könnyebben alkalmazható a hagyományos SMC alkatrészekre.
Hogyan akadályozható meg a mozgás a nagysebességű útvonalakon?
Használjon megismételhető nullapont-helyeket, megfelelő háttámaszt, vákuumzónákat vagy megfelelően elhelyezett bilincseket, és szabad helyet a vágóút körül. Kerülje az alkatrész oly módon történő befogását, hogy átmenetileg deformálódjon.
Hogyan kell ellenőrizni az SMC vágási port?
Fogja fel a port a lehető legközelebb a vágási ponthoz a szerszámelszívó vagy egy megfelelő porgyűjtő rendszerhez csatlakoztatott zárt vágócella segítségével. Az expozíció értékelésének és a PPE kiválasztásának az SMC tényleges összetételén és a mért munkahelyi körülményeken kell alapulnia.
Hogyan viszonyulnak a CNC-marás és a vágószerszámok költségei?
A CNC-nek alacsonyabb a dedikált szerszámozási költsége, és könnyebben újraprogramozható, míg a vágószerszám-vágás több kezdeti szerszámot igényel, de sokkal rövidebb ismétlési ciklusokat biztosít. Az éves mennyiséget, a termék élettartamát, a tervezési változtatások gyakoriságát, a munkát, a szerszámkopást és a selejteket egyaránt bele kell foglalni az összehasonlításba.


