


A Sheet Molding Compound (SMC) kompressziós fröccsöntés kívülről egyszerűnek tűnik: helyezzen egy előkészített töltetet egy fűtött formába, zárja le a hidraulikus prést, alkalmazzon nyomást, térhálósítsa meg az anyagot, és távolítsa el a kész alkatrészt. A gyártás során azonban a stabil SMC fröccsöntés sokkal szűkebb folyamatablakon múlik.
A töltés súlya és elhelyezése befolyásolja az anyagáramlást. A prészárási sebesség befolyásolja a rostok mozgását és a beszorult levegőt. A penész hőmérséklete szabályozza a viszkozitást és a gyanta kikeményedését. A nyomás határozza meg, hogy a bordák, kiemelkedések, élek és nagy felületek megfelelően kitöltődnek-e. A formatervezés ezután meghatározza, hogy a fröccsöntött rész megőrzi-e az egyenletes vastagságot, méretpontosságot és felületi minőséget.
Az autóipari karosszériapaneleket, akkumulátorburkolatokat, elektromos házakat, építőipari alkatrészeket és egyéb FRP-alkatrészeket gyártó gyártók számára ezért a prést, a formát, az anyagot és a folyamatparamétereket egyetlen rendszerként kell kezelni, nem pedig négy különálló változóként.
SMC anyagmozgatás, töltet elhelyezés és préselési sorrend
Az SMC feldolgozás még azelőtt megkezdődik, hogy az anyag elérné a sajtót.
A kereskedelmi SMC-t általában érlelt lapként szállítják a hordozófóliák között. A tárolási hőmérséklet, az érlelési állapot, a gyanta összetétele és a szállítói utasítások határozzák meg az anyag kezelésének módját. Ha hűtött anyagot használnak, akkor általában hagyni kell, hogy az öntés előtt elérje a meghatározott feldolgozási állapotot. A hideg anyag közvetlen feldolgozása megváltoztathatja a viszkozitást és az áramlási viselkedést, és kondenzációval kapcsolatos problémákat okozhat.
A szükséges töltet tömege a következőképpen becsülhető meg:
Töltet tömege = kész fröccsöntött térfogat × megcélzott anyagsűrűség feldolgozási ráhagyás
A gyártás során a számítást próbaöntéssel kell ellenőrizni, mert a töltés, a betétek, a helyi bordák és az anyageloszlás befolyásolja a tényleges töltési igényt.
Ugyanilyen fontos a díjfedezet. Az SMC présöntéssel kapcsolatos kutatások azt mutatják, hogy a kezdeti lapfedettség jelentősen változhat a geometriától és a szükséges anyagáramlási távolságtól függően. Kísérleti tanulmányok a kezdeti töltéslefedettséget jóval a teljes üreg lefedettsége alatt értékelték, míg a modern kutatások szerint az SMC-folyamatok az alkalmazástól függően a végső alkatrészterület körülbelül 20-100%-át tudják felhasználni.
A kisebb töltési lábnyom miatt az anyagnak messzebbre kell utaznia a zárás során. Ez segíthet a bonyolult geometriák kitöltésében, de a túlzott áramlás növelheti a szálak átirányulását, a gyanta/szál elválasztását, a hegesztési vonal érzékenységét és a helyi tulajdonságok változását. A kutatások megerősítik, hogy a kompressziós áramlás jelentősen megváltoztathatja a helyi szálszerkezetet.
A tipikus formázási sorrend a következő:
- Állítsa az SMC-t a megadott feldolgozási állapotba.
- Távolítsa el a hordozófóliákat, és vágja le a kívánt töltési mintát.
- Mérjük le és rakjuk egymásra a töltetet.
- Helyezze el az érvényes rakodási térkép szerint.
- Gyorsan zárja le a prést az érintésmentes löketen keresztül.
- Csökkentse a zárási sebességet, amikor az anyag összenyomódik és folyni kezd.
- Szerelje fel az öntőnyomást a programozott profilnak megfelelően.
- Tartsa a nyomást, amíg a hőre keményedő gyanta megkeményedik.
- Nyissa ki a formát megfelelő kikeményedés után.
- Vegye ki az alkatrészt, és ellenőrizze a vakut, a kitöltést, a méreteket és a felület állapotát.
A töltésgeometriát ezért folyamatparaméternek kell tekinteni – nem egyszerűen az anyag formába illesztésének kényelmes módjának.
A hidraulikus prés mennyisége, a zárási sebesség és a nyomás alkalmazása
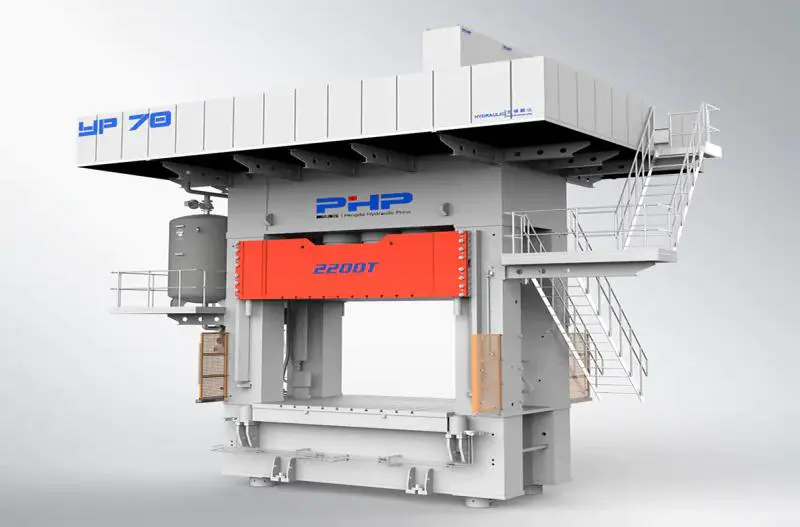
Az egyik leggyakoribb SMC préskiválasztási hiba, hogy pusztán a részsúly alapján választják meg a tonna mennyiségét.
A szükséges nyomóerő elsősorban a a tervezett formázási terület és a szükséges üregnyomás :
Szükséges erő = vetített terület × formázási nyomás
Hüvelyk alapú számításokhoz:
Préstérfogat ≈ vetített terület (in²) × formázási nyomás (psi) ÷ 2000
A folyamatváltoztatás, az öntőforma konfiguráció, a lobbanási terület és a jövőbeni gyártási követelmények miatt általában egy további mérnöki árrés is szerepel.
Az általános prés-öntési referenciák hőre keményedő fröccsöntési nyomást helyeznek el 1000–2500 psi az öntött felületen , míg más SMC szakirodalom nagyjából 500 %-os formázási nyomásról számol be 3-20 MPa a készítménytől és a feldolgozási körülményektől függően. Ezeket a számokat kiindulási tartományként kell kezelni, nem pedig univerzális SMC-specifikációként.
Például egy 2000 in² vetített területű alkatrészhez 1500 psi nyomáson öntve elméletileg szükség van:
2000 × 1500 ÷ 2000 = 1500 tonna
A megfelelő biztonsági és technológiai ráhagyás alkalmazása után a szükséges gép nagyobb is lehet.
A prés sebessége ugyanolyan fontos, mint a maximális erő.
Az SMC szervo hidraulikus prés lépcsőzetes mozgási profilt használhat:
Gyors megközelítés → szabályozott anyagérintkezés → lassú fröccszárás → nyomásnövelés → nyomástartás
A gyors megközelítés csökkenti a nem produktív ciklusidőt. Amint a felső szerszám hozzáér a töltéshez, a nyomószár lelassul, így az SMC ellenőrizetlen elmozdulás nélkül tud átfolyni a bordákon, sarkokon és nagy felületeken.
A zárási sebesség befolyásolja a nyomáselőzményeket, a töltési viselkedést és a szál orientációját, ezért inkább programozhatónak kell lennie, nem pedig rögzített gépsebességnek tekinteni. Az SMC feldolgozásával kapcsolatos kutatások az anyagáramlást szabályozó kulcsfontosságú változókként azonosítják a szerszám zárási sebességét, a szerszám hőmérsékletét és a töltési feltételeket.
A szervovezérlésű hidraulikus prések itt is gyakorlati értéket képviselnek. A Wuxi PengdaHZ kompozit présplatformja a nyomás, a sebesség és az elmozdulás zárt hurkú szabályozását használja, lehetővé téve a különböző mozgási és nyomási fokozatok programozását az öntési ciklushoz.
Vákuumos fröccsöntést lehet alkalmazni ott, ahol fontos a beszorult levegő, a porozitás vagy az igényes felületi követelmények. Az öntőformát a lezárás megfelelő szakaszában evakuálják, mielőtt a teljes formázási nyomás létrejön.
Formafűtési módszerek, hőmérsékleti rámpák és egységesség-szabályozás
Az SMC hőre keményedő anyag, ezért a szerszámnak elegendő hőt kell biztosítania ahhoz, hogy kezdetben csökkentse a vegyület viszkozitását, majd elindítja és befejezze a gyanta térhálósítási reakcióját.
Egy gyakran hivatkozott SMC forma-hőmérséklet-tartomány kb 140–160 °C (284–320 °F) , bár a helyes beállítás a gyantarendszertől, az iniciátorcsomagtól, az alkatrészvastagságtól, a geometriától és a felületigénytől függ. A közzétett SMC-feldolgozási referenciák hasonlóképpen számolnak be az öntési hőmérsékletekről ebben az általános régióban.
Három fűtési módot szoktak figyelembe venni.
| Fűtési módszer | Főbb jellemzők | Tipikus megfontolás |
|---|---|---|
| Elektromos patron/fűtő | Egyszerű telepítés és független zónázás | Jó fűtőelosztást igényel |
| Termikus olaj | Jó hőátadás és szabályozhatóság | Fűtést, szivattyút, csöveket és olajkört igényel |
| Steam | Gyors hőátadás megfelelő szerszámokkal | Gőz infrastruktúrát és kondenzvíz szabályozást igényel |
A névleges alapérték azonban csak egy részét árulja el a történetnek.
Egy 150°C-os öntőforma egy érzékelőnél még tartalmazhat olyan területeket, amelyek lényegesen melegebben vagy hidegebben működnek. Az üregben lévő hőmérséklet-különbségek megváltoztathatják a helyi viszkozitást és a kikeményedési sebességet, ami egyenetlen zsugorodást, fényes különbségeket, vetemedést, idő előtti kikeményedést vagy hiányos kitöltést eredményezhet.
A nagy SMC formákat ezért praktikus fűtési zónákra kell osztani, és a hőelemeket úgy kell elhelyezni, hogy a fűtőkör helyett a kritikus üregeket képviseljék.
A gyártás megkezdése előtt a szerszámnak nemcsak a célhőmérsékletet kell elérnie, hanem azt is termikus egyensúly . A gyártást nem szabad csak azért elkezdeni, mert az egyik vezérlő eléri az alapértéket.
Ugyanez az elv vonatkozik a felső és az alsó formafelekre is. Hőmérséklet-különbségüket szándékosan kell szabályozni. Egyes speciális eljárások szándékosan eltérő felső és alsó hőmérsékletet használnak, de az ellenőrizetlen kiegyensúlyozatlanság eltérő kikeményedést és mérettorzulást okozhat.
Vastag szakaszok vagy nehéz áramlási utak esetén előnyös lehet az alacsonyabb szerszámhőmérséklet hosszabb kikeményedési idővel kombinálva. A kompozit feldolgozási útmutató kifejezetten megjegyzi, hogy a vastag SMC-szelvények általában előnyösebbek az alacsonyabb hőmérsékleten és a hosszabb kikeményedésben, hogy egyenletesebb reakciót lehessen elérni a szakaszon.
Kikeményedési idő, viszkozitás, áramlás és folyamatablak optimalizálása
Nincs olyan univerzális válasz, mint például: „Az SMC 90 másodpercet igényel a megkeményedéshez”.
A szükséges gyógyulási idő a következőktől függ:
- gyanta- és iniciátorkémia;
- penész hőmérséklet;
- alkatrész vastagsága;
- töltési hőmérséklet;
- töltőanyag és rosttartalom;
- helyi vastag szakaszok;
- szükséges bontási szilárdság;
- alkatrész geometriája; és
- a készítmény exoterm viselkedése.
A kiadott prés-öntési irodalom a nyomástartási ciklusokról durván tartományban számol be 1-4 perc egyes SMC-folyamatok esetében, de ez csak referenciatartományként kezelendő.
A lényeg az, hogy az SMC viszkozitása nem marad állésó a formázási ciklus alatt.
Miután a töltet érintkezik a forró szerszámmal, a viszkozitás kezdetben eléri azt az állapotot, ahol az anyag nyomás alatt tud folyni. A vegyület szétterül az üregben, miközben a szálak forognak és igazodnak az áramláshoz. Ahogy a hőmérséklet tovább növekszik és a térhálósodási reakció felgyorsul, a viszkozitás gyorsan növekszik, amíg az áramlás ténylegesen meg nem áll.
A hasznos feldolgozási ablak tehát a következők között létezik:
elegendő lágyulás a forma kitöltéséhez and túlzott gyógyulás, amely megakadályozza a további áramlást .
Ha a forma túl forró vagy a zárás túl lassú, a gyanta még azelőtt elkezdhet kikeményedni, hogy a hosszú áramlási utak megtelnének. Ha a hőmérséklet túl alacsony, az üreg megtelhet, de a kikeményedés túl sokáig tarthat, vagy hiányos maradhat.
A tipikus tünetek hasznos támpontokat adnak:
| Hiba | A folyamat lehetséges okai |
|---|---|
| Alulgyógyítás | Alacsony formahőmérséklet, elégtelen tartási idő |
| Hiányos kitöltés | Alacsony nyomás, idő előtti térhálósodás, rossz töltési hely |
| Buborék/hólyag | Rekedt gáz, nedvesség, elégtelen szellőzés |
| Perzselés/helyi túlgyógyítás | Túlzott helyi hőmérséklet vagy hosszú expozíció |
| Elvetemült | Egyenetlen formahőmérséklet, térhálósodási gradiens, szálorientáció |
| Hegesztési vonal | Töltési mintázat és ellentétes áramlási frontok |
| Gyantában gazdag terület | Túlzott áramlás vagy szál/gyanta szétválás |
A folyamatoptimalizálásnak ezért egyszerre egy szabályozott változót kell módosítania, és rögzítenie kell a tényleges nyomást, pozíciót, hőmérsékletet és ciklusadatokat, ahelyett, hogy csak a kezelő megfigyelésére hagyatkozna.
Formatervezési követelmények a vastagságszabályozásra és a felületminőségre vonatkozóan
Még egy nagyon ismételhető hidraulikus prés sem tudja kompenzálni a nem megfelelő SMC formát.
A szerszám kialakítása közvetlenül befolyásolja az áramlást, a légtelenítést, a lobbanásképződést, a méretmegismételhetőséget és a felület megjelenését.
Nyírási élek segít szabályozni az anyagot, amikor a szerszám eléri a végső zárási pozíciót, és hozzájárul a vakuvezérléshez.
Szellőzőnyílások lehetővé kell tennie a kiszorított levegő és az illékony gázok távozását anélkül, hogy elfogadhatatlan gyantaveszteséget okozna. A rossz szellőzés hozzájárulhat a gáz beszorulásához, hiányos felületekhez, égési sérülésekhez és porozitáshoz.
Huzatszögek megbízható kioldást kell biztosítania a texturált vagy A osztályú felületek károsodása nélkül.
Kidobó elhelyezése elégségesen el kell osztania az eltávolítási erőt, hogy megakadályozza a még forró öntött alkatrész helyi deformálódását.
A vastagságot nagyrészt a zárt forma geometriája határozza meg. Ezért a borda, a kiemelkedés, a betét és az átmenet kialakítását az SMC áramlási viselkedésével együtt kell figyelembe venni. A metszetvastagság nagy hirtelen változásai helyi kikeményedést, zsugorodást és felületi problémákat okozhatnak.
A szerszámgyártóknak kompenzálniuk kell a kiválasztott SMC készítmény várható zsugorodását is, ahelyett, hogy minden vegyületre egy általános zsugorodási tényezőt alkalmaznának.
A kiváló minőségű látható alkatrészek esetében a felületi problémák, mint például a tűlyukak, süllyedésnyomok, hullámosság és egyenetlen fényesség, nem mindig javíthatók egyszerűen a présnyomás növelésével. A töltés elrendezése, a szerszám helyi hőmérséklete, a légtelenítés, az üreg felületkezelése, a kikeményedési viselkedés és a szerszám merevsége egyaránt hozzájárulhat.
In-mold bevonat (IMC) is beépíthető, ha az alkalmazás javított festhetőséget vagy felületminőséget igényel. A fröccsöntési pontot, a szerszám nyitási sorrendjét, a nyomást, a bevonat mennyiségét és az időzítést a teljes fröccsöntési ciklushoz kell tervezni, nem pedig utólagos gondolatként.
Éppen ezért az SMC formát, a hidraulikus prést, a fűtési rendszert és az anyagspecifikációt ideális esetben együtt kell értékelni a projektfejlesztés során.
Stabil SMC fröccsöntési folyamat ablak készítése
A sikeres SMC préselés nem érhető el egyetlen paraméter maximalizálásával sem.
A nagyobb nyomás nem eredményez automatikusan jobb alkatrészt. A magasabb hőmérséklet nem növeli automatikusan a termelékenységet. A gyorsabb zárás nem mindig rövidíti le a valós ciklust.
A cél egy megismételhető folyamatablak létrehozása, amelyben:
A töltet elhelyezése szabályozza az áramlást → a prés sebessége szabályozza az anyag mozgását → a nyomás befejezi az üreg feltöltését → a hőmérséklet szabályozza a viszkozitást és a reakciót → a kikeményedési idő megfelelő alkatrészszilárdságot fejleszt → a formatervezés szabályozza a végső geometriát és a felület minőségét.
Az SMC fröccsöntőprés kiválasztása előtt a gyártóknak ezért meg kell adniuk a berendezés szállítóját az alkatrész tervezett területéről, méreteiről, anyagrendszeréről, várható üregnyomásáról, öntőforma méreteiről, megcélzott ciklusidőről, melegítési módszerről, zárási sebességre vonatkozó követelményekről, vákuumkövetelményekről és az IMC folyamat bármely követelményéről.
A Wuxi PengdaHZ Intelligent Equipment Co., Ltd. szervo kompozit hidraulikus préseket fejleszt SMC és más kompozit prés-öntési eljárásokhoz. Egy új SMC-projektnél a gyártók folyamatparaméterek ellenőrzőlistáját használhatják, kérhetnek préselési mennyiséget és hőmérséklet-szabályozási értékelést, vagy megadhatnak alkatrész- és formainformációkat a formázási folyamat előzetes értékeléséhez.
GYIK
Mekkora hidraulikus prés tonnatartalom szükséges az SMC préseléshez?
Számítsa ki a kivetített formázási területet, és szorozza meg a szükséges üregnyomással. hüvelykes egységeknél:
Tonnatartalom = vetített terület (in²) × nyomás (psi) ÷ 2000.
Ezután adjon hozzá megfelelő mérnöki margót. A végső nyomásigénynek az SMC anyagszállítójától, a formatervezéstől és a fröccsöntési próbáktól kell származnia, nem pedig minden alkatrészhez egy rögzített psi-értéket.
Milyen hőmérséklet-tartomány és fűtési módszer a legjobb az SMC alkatrészekhez?
Sok hagyományos SMC rendszert dolgoznak fel 140-160°C , de az anyaggyártó feldolgozási előírásának kell meghatároznia a kezdeti alapértéket. Az elektromos fűtés és az olajfűtés egyaránt gyakori megoldás. A hőmérséklet egyenletessége a formában általában fontosabb, mint a legmagasabb fűtési teljesítmény kiválasztása.
Hogyan számítja ki az SMC kikeményedési idejét, és hogyan kerülje el az alulszáradási vagy exoterm hibákat?
Kezdje az SMC szállítója által javasolt hőmérsékleti és térhálósodási adatokkal, majd érvényesítse azokat a tényleges alkatrészvastagság, a formahőmérséklet, a gyantarendszer és a bontási igény szerint. A vastag szakaszokhoz alacsonyabb hőmérsékletre és hosszabb kikeményedési időre lehet szükség a túlzott belső exoterm hatás korlátozása érdekében.
Mi a helyes SMC töltésminta és lefedettségi arány az egyenletes alkatrészvastagsághoz?
Nincs univerzális százalék. A töltetnek a megfelelő tömeget kell tartalmaznia, és úgy kell elhelyezni, hogy a szükséges áramlási távolságok túlzott szálmozgás, hegesztési vonalak vagy gyanta/szál elválasztás nélkül elérhetőek legyenek. Az összetett alkatrészeket áramlási szimulációval és fröccsöntési kísérletekkel kell optimalizálni.
Milyen formatervezési jellemzők segítenek megelőzni az SMC felületkezelési problémáit és a vastagság változásait?
A fontos jellemzők közé tartoznak a pontos zárt szerszámméretek, a megfelelő nyíróélek, a hatékony légtelenítés, a szabályozott huzat, a kiegyensúlyozott kilökődés, az egyenletes fűtési zónák, a megfelelő bordaátmenetek, a zsugorodás kompenzációja és a megfelelő formamerevség.
Hogyan befolyásolja az öntőforma zárási sebessége és a fokozatos nyomás az SMC áramlását, a szálak orientációját és a hibákat?
A gyors megközelítés csökkenti az üresjárati ciklus idejét, míg az anyaggal való érintkezés utáni szabályozott lassú zárás határozza meg a töltés terjedésének sebességét. A túl agresszív áramlás megváltoztathatja a szálak orientációját és az anyageloszlást. A programozható sebesség- és nyomásfokozatok lehetővé teszik, hogy a folyamatot az üreg kitöltésének megfelelően állítsák be, nem pedig azonnali teljes erőkifejtést.
Javítja-e a felület minőségét és csökkenti a porozitást a vákuum-rásegített SMC-sajtolás?
Lehet. A beszorult levegő eltávolítása a végső összenyomás előtt csökkentheti a levegővel kapcsolatos üregeket és javíthatja a formázási konzisztenciát, különösen a nagy vagy a megjelenésre érzékeny alkatrészek esetében. A vákuum azonban nem tudja kompenzálni a rossz töltet elhelyezést, a nem megfelelő penészszellőztetést, a nem megfelelő anyagállapotot vagy a nem megfelelő nyomás-hőmérséklet ablakot.


