


A Sheet Molding Compound (SMC) fontos kompozit anyaggá vált az autógyártók számára, akik könnyű konstrukciót, korrózióállóságot, alkatrészintegrációt és ismételhető, nagy volumenű gyártást keresnek. A sikeres autóipari SMC-gyártás azonban sokkal többen múlik, mint az anyag fűtött formába való elhelyezésén. Az anyagállapot, a töltet kialakítása, a szerszám hőmérséklete, a préselési záróprofil, az öntési nyomás, a kikeményedési idő, a szerszámok pontossága és a minőségellenőrzés egy gyártási rendszerként működnek együtt.
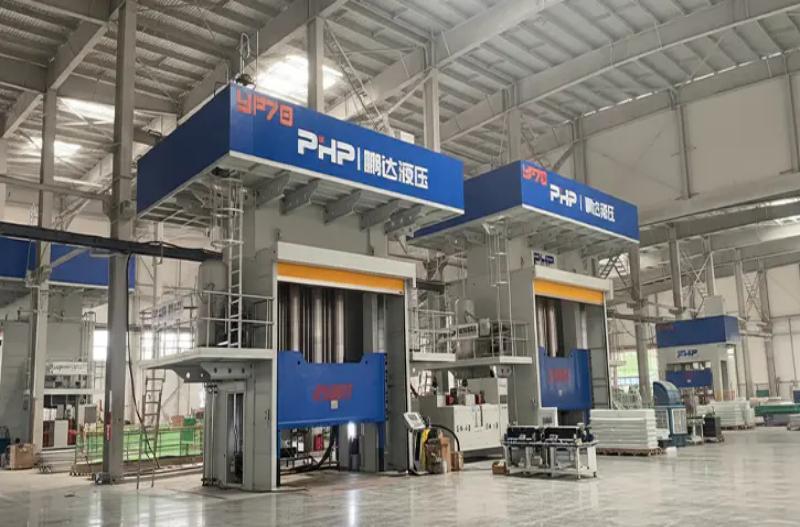
Az autóipari OEM-ek, Tier-1 beszállítók és kompozit fröccsöntő cégek számára az SMC teljes autóalkatrész-gyártási folyamatának ismerete elengedhetetlen egy új gyártósor tervezése vagy a hidraulikus prés kiválasztása során. Ez az útmutató elmagyarázza a folyamatot az anyag előkészítésétől a kész alkatrész ellenőrzéséig, különös tekintettel a préselési és formázási paraméterekre, amelyek befolyásolják a minőséget, a ciklusidőt és a gyártási konzisztenciát.
1. Az SMC laptól a kész autóipari alkatrészig: A teljes gyártási folyamat
Az autóipari SMC általában érlelt lemezanyagként érkezik a fröccsöntő üzembe hordozófóliákkal védett anyagként. Ellentétben a fröccsöntéssel, ahol a pelleteket megolvasztják és befecskendezik egy csatornarendszeren keresztül, az SMC-sajtolás a lemezanyag előre meghatározott mennyiségével és elrendezésével kezdődik. töltés .
Anyagelőkészítés és töltéstervezés
Az SMC lemezt először az anyagszállító ajánlásai szerint kondicionálják. A kezelők vagy automata vágórendszerek ezután eltávolítják a hordozófóliát, a lemezeket a kívánt formára vágják, és lemérik őket, hogy elérjék a megadott töltéstömeget.
A töltés elhelyezése kritikus. Az anyag nem mindig fedi be a teljes formaüreget préselés előtt. Ehelyett a töltet a kivetített üreg területének csak egy részét foglalja el, így az anyag összenyomás közben áramlik. Az optimális fedés függ az alkatrész geometriájától, a száltartalomtól, a bordáktól, a kiemelkedésektől, a falvastagságtól, a felületi követelményektől és a szálak áramlásának elfogadható irányától.
Forma betöltés és prészárás
Az előkészített töltetet a felmelegített alsó formába helyezzük. A gyártási mennyiségtől függően a rakodás történhet manuálisan, vagy robotok és automata kezelőrendszerek segítségével.
A prés ezután egy ellenőrzött zárási profilt követ, ahelyett, hogy egyszerűen egyetlen sebességgel mozogna nyitottról zártra. A gyakorlati SMC sorozat általában a következőket tartalmazza:
- gyors megközelítés a nem produktív idő csökkentésére;
- szabályozott érintkezés az SMC töltettel;
- lassú fröccszárás az anyagáramlás szabályozására;
- nyomásnövekedés, amikor az üreg megközelíti a végső vastagságot;
- nyomástartás, amíg a hőre keményedő gyanta megkeményedik; és
- szabályozott nyomáscsökkentés, majd a formanyitás.
Ez a többlépcsős mozgásprofil különösen fontos a nagy autóalkatrészek esetében, mivel az ellenőrizetlen zárás túlzottan elmozdíthatja a szálakat, levegőt fog be, villanást kelthet, vagy egyenetlen töltést eredményezhet.
Autóipari alkalmazások
Az SMC alkalmas személy- és haszongépjármű-alkatrészekhez is, ahol a nagy felületű formázás, a korrózióállóság, az elektromos szigetelés, a méretstabilitás vagy a könnyű kialakítás értékes. A tipikus alkalmazások közé tartoznak a külső karosszériapanelek, a karosszéria aljzatának pajzsai, az elülső szerkezetek, az akkumulátorburkolatok és burkolatok, a szerkezeti panelek, az elektromos házak, a belső támasztékok és a haszongépjárművek karosszériaelemei.
2. Autóipari SMC anyagok és hatásuk a formázásra
Az SMC nem egyetlen szabványosított anyag. Az autóipari minőségek jelentősen eltérhetnek a gyanta kémiájában, az üvegszál-erősítésben, az ásványi töltőanyagban, a zsugorodásgátló adalékokban, a térhálósítási rendszerben, a pigmentációban és más feldolgozási adalékokban.
Egy hagyományos készítmény telítetlen poliészter alapú, hőre keményedő mátrixot használhat, amelyet apróra vágott üvegszállal megerősítenek. Más gyantarendszerek is választhatók, ha a vegyi ellenállás, a hőmérsékleti teljesítmény, a láng viselkedése, az elektromos tulajdonságok vagy más alkalmazás-specifikus követelmények fontosabbá válnak.
| Anyag változó | Fő funkció | Hatás a préselésre |
| Gyanta rendszer | Hőre keményedő mátrixot alkot | Befolyásolja a viszkozitást, a kikeményedési hőmérsékletet, a kötési sebességet és a végső teljesítményt |
| Üvegszál tartalom | Megerősítést biztosít | A nagyobb megerősítés növelheti az áramlási ellenállást és a szükséges formázási erőt |
| Szálhossz | Befolyásolja a mechanikai viselkedést | Befolyásolja az áramlási orientációt, az erőt és a kitöltési viselkedést |
| Ásványi töltőanyagok | Módosítsa a költségeket, a zsugorodást és a méretviselkedést | Befolyásolja a sűrűséget, a viszkozitást, a felületi minőséget és a formakitöltést |
| Alacsony profilú adalékok | Szabályozza a fröccsöntést | Javíthatja a felület minőségét és a méretstabilitást |
| Anyagérettség | Megfelelő lemezkonzisztenciát hoz létre | Közvetlenül befolyásolja a kezelést, a viszkozitást és az áramlás ismételhetőségét |
| Töltési hőmérséklet | Meghatározza a feldolgozás megkezdésének feltételeit | Befolyásolhatja a kezdeti viszkozitást és a töltési viselkedést |
Emiatt a hidraulikus prést nem szabad pusztán egy általános SMC-specifikáció alapján konfigurálni. A kiválasztott autóipari anyagminőséget a formageometriával és a gyártási követelményekkel együtt kell értékelni.
3. Tömörítési paraméterek és ciklusidő optimalizálása
Az öntési szakaszban a préselési teljesítmény a legnagyobb hatással van az autóipari SMC-gyártásra. A hőmérsékletnek, nyomásnak, pozíciónak, sebességnek és időnek kellően ismételhetőnek kell maradnia ciklusról ciklusra.
A penész hőmérséklete
Sok hagyományos SMC rendszer fűtött formákat használ kb 140-160 °C tartományban. Ezt inkább mérnöki kiindulási régióként kell kezelni, semmint univerzális specifikációként. A tényleges alapérték a gyanta kémiai összetételétől, az iniciátorrendszertől, az alkatrész vastagságától, az áramlási távolságtól és a kívánt felületminőségtől függ.
A hőmérséklet egyenletessége ugyanolyan fontos lehet, mint az átlagos formahőmérséklet. A melegebb terület idő előtt elkezdhet kikeményedni, miközben az anyag még máshol folyik, míg a hidegebb területek hosszabb kötési időt igényelhetnek, vagy nem teljes kikeményedést eredményezhetnek.
Formázási nyomás és préselési tonnatartalom
A formázási nyomás is jelentősen változik. Sok hagyományos SMC komponens nagyjából a folyamatfejlesztést kezdheti meg 3,5-10 MPa régióban, míg a nehéz töltés, erősen megerősített anyagok vagy összetett szerkezeti részek magasabb, megközelítő vagy meghaladó értékeket igényelhetnek 10-15 MPa .
A szükséges hidraulikus prés űrtartalmát ezért elsősorban a tervezett formázási terület és a szükséges üregnyomás alapján kell kiszámítani:
Ezután figyelembe kell venni a tervezési tartalékot az anyagváltoztatás, az egyenetlen terhelés, a villanásérzékenység, a folyamatfejlesztés és a jövőbeni gyártási követelmények tekintetében. Ha csak a kész alkatrész súlyából választ SMC prést, az súlyos alulméretezéshez vezethet.
Kötési és nyomástartási idő
Nyomástartási vagy kikeményedési periódus kb 60-180 másodperc hasznos előzetes referencia lehet számos autóipari típusú SMC-alkalmazáshoz, bár a vastagabb alkatrészek és bizonyos készítmények hosszabb ciklusokat igényelhetnek.
Kockázatos megpróbálni csökkenteni a ciklusidőt a forma hőmérsékletének emelésével. Ha a felület azelőtt kezd megkötni, hogy a töltet teljesen kifolyt volna, rövid lövések, hegesztési vonalak, rossz bordatöltés vagy felületi hibák jelenhetnek meg.
Ahonnan a ciklusidő javulása általában származik
- a szükségtelen sajtómegközelítés és a visszaküldési idő csökkentése;
- a helyzetszabályozás és a nyomásszabályozás közötti átmenet optimalizálása;
- a formamelegítés egyenletességének javítása;
- stabilizáló töltet súlya és elhelyezése;
- automatizált vágás, be- és kirakodás használata;
- az anyagspecifikus térhálósodási ablak optimalizálása;
- párhuzamos vágás vagy downstream műveletek alkalmazása; és
- ciklusgörbék rögzítése a folyamatváltozások azonosítására.
A modern szervovezérlésű hidraulikus prések különösen akkor hasznosak, ha több sebesség- és nyomásfokozatra van szükség. A zárt hurkú vezérlés lehetővé teszi, hogy a gép receptje egymástól függetlenül határozza meg a megközelítési sebességet, az érintkezési pozíciót, a fröccsöntési sebességet, a nyomásrámpát, a tartási nyomást, a kioldó és visszatérő mozgásokat.
4. Forma- és préstervezés autóipari SMC alkatrészekhez
A nagy volumenű autóipari öntéshez az öntőformát és a prést együtt kell kialakítani. Az elegendő tonnatartalom nem jelenti automatikusan azt, hogy a prés képes egy adott SMC öntőformát működtetni.
A préseléssel formába illő fontos paraméterek a következők:
- tervezett öntési terület a szükséges erő kiszámításához;
- forma méretei a lemez méretének meghatározásához;
- zárt forma magasság gépi nappali fényválasztáshoz;
- szükséges nyitási távolság löketszámításhoz;
- alkatrész-kitermelési követelmények nappali fényhez és automatizáláshoz;
- forma súlya lapos és szerkezeti tervezéshez;
- fűtési zónák a hőmérséklet egyenletessége érdekében; és
- lemez párhuzamosság és merevség az egyenletes üregvastagság érdekében.
Magának a forma esetében a szellőztetésnek lehetővé kell tennie a rekedt gázok és levegő távozását az anyagáramlás során. A felvillanó területeket és a túlfolyó területeket az anyag viselkedése szerint kell kialakítani, nem pedig utólagos elgondolásként kezelni. A rossz szellőzés hozzájárulhat a porozitáshoz, égési sérülésekhez és hiányos feltöltéshez, míg a nem megfelelő túlfolyó kialakítás növelheti az anyagpazarlást.
A nagy autóipari formáknak stabil hőeloszlást is biztosítaniuk kell. A fűtőcsatornás vagy elektromos fűtőelemes elrendezéseknek minimálisra kell csökkenteniük a meleg és hideg zónákat a széles formafelületeken. A betéteket, kilökőket és a helyi jellemzőket úgy kell megtervezni, hogy ne zavarják az anyagáramlást, és ne hozzon létre ellenőrizetlen szálorientációt.
5. Minőségellenőrzés, hibák és gépjárműipari minősítés
Az autóipari SMC gyártósoron három szinten kell minőség-ellenőrzést végezni: bejövő anyagok ellenőrzése, fröccsöntési folyamat felügyelete és kész alkatrész érvényesítése.
Folyamatfigyelés
A gyártási feljegyzések tartalmazhatják a töltet tömegét, az anyagtételt, a forma hőmérsékletét, a zárási pozíciót, az öntési sebességet, a csúcsnyomást, a tartási nyomást, a kikeményedési időt és a teljes ciklusidőt. Ezeknek a változóknak a követése segít a gyártóknak stabil folyamatablakot létrehozni és a hibák kivizsgálását a tényleges gépadatok felhasználásával a kezelői feltételezések helyett.
Tipikus kész alkatrész ellenőrzés
Az alkatrésztől és az ügyfél specifikációitól függően az ellenőrzés magában foglalhat vizuális felületellenőrzést, méretmérést, CMM-vizsgálatot, sűrűségvizsgálatot, szakító- vagy hajlítási vizsgálatot, ütésvizsgálatot, vízabszorpció-értékelést, hőelemzést, például DSC-t, valamint a biztonság szempontjából kritikus szerkezetek kiválasztott roncsolásmentes vizsgálati módszereit.
| Gyakori hiba | Lehetséges okok | Tipikus korrekciós irány |
| Porozitás / üregek | Beszorult levegő, rossz szellőzés, nem megfelelő záróprofil | Tekintse át a töltet elhelyezését, a légtelenítést és a formazárási sebességet |
| Rövid lövés | Elégtelen töltés, rossz áramlás, idő előtti kikeményedés vagy nem megfelelő nyomás | Ellenőrizze a töltés tömegét, hőmérsékletét, áramlási távolságát és nyomását |
| Túlzott vaku | Túltöltés, túlzott nyomás vagy szerszámállapot | Tekintse át a töltet tömegét, a nyomásprofilt és a forma állapotát |
| Elvetemült | Egyenetlen térhálósodás, termikus egyensúlyhiány vagy szálorientáció | Tekintse át a hőmérséklet-eloszlást, a töltési mintát és a hűtési támogatást |
| Felületi hullámosság | Anyagáramlás, zsugorodás vagy hőmérsékletváltozás | Optimalizálja az anyagállapotot, a szerszám hőmérsékletét és az áramlási profilt |
| Delamináció | Anyagállapot, beszorult levegő vagy elégtelen konszolidáció | Tekintse át az anyagkezelést, a töltéselrendezést és az öntési nyomást |
Autóipari minőségi dokumentáció
Az OEM és Tier-1 programok esetében az alkatrész-jóváhagyás túlmutat az egyszerű méretellenőrzésen. A vevő és az ellátási lánc szintjétől függően előfordulhat, hogy a gyártóknak egy IATF 16949-alapú minőségirányítási rendszeren belül kell dolgozniuk, és olyan támogatási követelményeknek kell megfelelniük, mint az APQP, PPAP, PFMEA, Control Plans, MSA, SPC, nyomon követhetőségi és folyamatképességi tanulmányok.
A pontos minősítési csomag az OEM-től és az ügyfél-specifikus követelményektől függően változik. A Ford, a General Motors, a Stellantis, a BMW, a Volkswagen és más autógyártók fenntarthatják saját további követelményeiket, ezért a gyártási és ellenőrzési tervet a vonatkozó vevői specifikáció alapján kell összeállítani, nem pedig egyetlen univerzális jóváhagyási ellenőrzőlistát feltételezni.
Az SMC előnyei és korlátai az autóipari gyártásban
Az SMC számos előnyt kínál az autóipari alkatrészek számára. A nagy és geometriailag összetett alkatrészek gyakran egyetlen szerszámban préselhetők, lehetővé téve a bordák, kiemelkedések, rögzítési jellemzők és egyéb funkciók egyetlen alkatrészbe történő integrálását. Az anyag emellett korrózióállóságot, elektromos szigetelést és kedvező merevség-súly viszonyt is biztosít.
Az SMC azonban nem minden alkatrész esetében automatikusan a legalacsonyabb költségű megoldás. A nagy kapacitású prések és a nagy fűtött formák jelentős kezdeti beruházást igényelnek. Az anyagáramlást és a szálorientációt gondosan kell kezelni, a megjelenési osztályú felületek szigorúbb folyamatszabályozást igényelnek, és a hőre keményedő kompozit újrahasznosítása továbbra is bonyolultabb, mint a hagyományos hőre lágyuló műanyagok újraolvasztása.
A legerősebb üzleti eset általában akkor jelenik meg, ha az alkatrészek integrációja, a korrózióállóság, a könnyű súlyozás, a tervezési szabadság és a nagy volumenű ismételhetőség indokolja a szerszám- és berendezésbefektetést.
Automotive SMC gyártósort tervez?
A Wuxi PengdaHZ Intelligent Equipment Co., Ltd. hidraulikus és szervovezérlésű présmegoldásokat fejleszt SMC és más kompozit prés-öntési alkalmazásokhoz.
Egy új autóipari SMC projekthez adja meg a alkatrészrajz, tervezett fröccsöntési terület, SMC anyagminőség, formaméretek, öntőforma súlya, célciklus-idő, éves gyártási mennyiség, szükséges fűtési módszer és automatizálási követelmények .
Ezek a bemenetek felhasználhatók a megfelelő préstérfogat, a nyomólap méretei, a nappali fény, a löket, a formafűtési konfiguráció, a nyomás- és helyzetszabályozás, a be-/kirakodás automatizálás és a gyártósor általános konfigurációjának értékelésére.
Lépjen kapcsolatba a Wuxi PengdaHZ-vel, hogy megvitassa az SMC préselés vagy az automatizált kompozit formázósor követelményeit.
Gyakran Ismételt Kérdések
Milyen anyagokat használnak általában az autóipari SMC-ben?
Az Automotive SMC általában hőre keményedő gyantarendszerből, apróra vágott üvegszál-erősítésből, ásványi töltőanyagokból, zsugorodásgátló adalékokból, térhálósító anyagokból és feldolgozási adalékokból áll. A pontos összetétel függ a szerkezeti, felületi, termikus, elektromos és vegyszerállósági követelményektől.
Milyen hőmérsékletet és nyomást használnak az autóipari SMC préseléshez?
Sok hagyományos SMC-anyag 140-160°C körüli hőmérsékletet használ. Az előzetes fröccsöntési nyomás általában nagyjából 3,5-10 MPa tartományba eshet, míg a nehéz szerkezeti részek nagyobb nyomást igényelhetnek. A végső paramétereket mindig a kiválasztott anyagszállító ajánlásain kell alapul venni, és formapróbákkal kell érvényesíteni.
Hogyan számítja ki az SMC autóipari alkatrészeihez szükséges hidraulikus prés űrtartalmát?
Egy előzetes számítás megszorozza a tervezett formázási területet a szükséges üregnyomással. Ezt követően a formatervezésnek, az anyagváltozatoknak, az üregterhelésnek és a gyártási követelményeknek megfelelően megfelelő mérnöki tartalékot adnak hozzá.
Mely présparaméterek befolyásolják leginkább az SMC minőségét?
A fontos változók közé tartozik az öntőforma zárási sebessége, a pozíció-nyomás átmenet, a fröccsöntési nyomás, a nyomásstabilitás, a keményedési idő, a forma-hőmérséklet egyenletessége, a lemez párhuzamossága és a fröccsöntési ciklusok közötti ismételhetőség.
Hogyan csökkenthetik a gyártók az SMC autóipari alkatrészciklus idejét?
A ciklusidő csökkenthető a nem produktív présmozgások lerövidítésével, az anyagspecifikus kikeményedési ablak optimalizálásával, a formák melegítésének javításával, a töltet előkészítésének és kezelésének automatizálásával, a töltet elhelyezésének stabilizálásával, valamint a vágási vagy másodlagos műveletek áthelyezésével a formázóállomáson kívülre, ahol ez praktikus.
Melyek a leggyakoribb SMC fröccsöntési hibák?
A gyakori problémák közé tartozik a porozitás, a rövid felvételek, a túlzott vaku, a felület hullámossága, a vetemedés és a rétegvesztés. A diagnózis során figyelembe kell venni az anyag állapotát, a töltet kialakítását, a forma hőmérsékletét, a légtelenítést, a prészárási sebességet, a nyomáselőzményeket és a kikeményedési feltételeket.
Milyen minőségi követelmények vonatkoznak az autóipari SMC alkatrészekre?
A követelmények az OEM-től, Tier-1 ügyféltől és alkatrésztől függenek. Az autóipari programok tartalmazhatnak IATF 16949 minőségbiztosítási rendszereket, valamint APQP-t, PPAP-t, PFMEA-t, ellenőrzési terveket, MSA-t, SPC-t, nyomon követhetőséget, képességtanulmányokat és ügyfél-specifikus termékteszteket.
Az SMC gyártási hulladék újrahasznosítható?
Az SMC egy hőre keményedő kompozit, így a kikeményedett hulladékot nem lehet egyszerűen megolvasztani és újraformázni, mint egy hőre lágyuló műanyagot. Az anyagtól és a regionális hulladékinfrastruktúrától függően a lehetőségek között szerepelhet a mechanikai méretcsökkentés és töltőanyagként való újrafelhasználás, a cementipari hasznosítás, a speciális kompozit újrahasznosítási folyamatok vagy más jóváhagyott hulladékkezelési módok. A gyártóknak értékelniük kell az útvonalat a helyi szabályozások és az ügyfelek fenntarthatósági követelményei szerint.


